



Компьютерное зрение на производстве: задачи, затраты и окупаемость

На производственной линии можно проверять каждую деталь и все равно пропускать брак. Повторяющиеся операции утомляют, внимание ослабевает, а инспекторы не всегда одинаково трактуют критерии качества. Для бизнеса это означает расходы на доработки, возвраты и обработку претензий. Иногда пропущенное отклонение приводит и к повреждению оборудования.
Компьютерное зрение позволяет автоматизировать часть визуальных проверок — анализировать изображения продукции и находить заданные отклонения. Более доступные камеры, обработка данных прямо на линии и предварительно обученные модели расширяют возможности его применения. Но перед покупкой системы нужно понять, какую проблему она решит и какие затраты поможет сократить.
Анастасия Глебова работает с искусственным интеллектом и компьютерным зрением для производственных компаний; в ее опыте — работа в крупных промышленных компаниях Финляндии и проекты с клиентами из разных стран, включая США. Ее подход начинается с конкретной проблемы: что требуется обнаружить, сколько стоит пропуск дефекта и почему для этой проверки подходит именно компьютерное зрение.
Где ручной контроль становится ограничением
В работе с производственными компаниями можно выделить три основные причины интереса к компьютерному зрению. Первая — большой объем однотипной продукции. При однообразной проверке человек теряет внимание. Система проверяет по одним правилам в любой смене.
Вторая причина — разная интерпретация качества. Например, при проверке окрашенной поверхности автомобиля инспекторы могут не соглашаться, считать ли обнаруженное отклонение браком. На обсуждение уходит время, решение о передаче автомобиля дальше задерживается. Систему можно обучить на изображениях, для которых предприятие определило статус: дефект или допустимое состояние.
Особенно это важно там, где знания о качестве передаются преимущественно через опыт. Если дефект трудно описать словами, с уходом опытного сотрудника можно потерять знания о нем. Модель можно обучить на фотографиях и дообучать при изменении требований.
Третья причина — необходимость проверять всю продукцию. Выборочный ручной контроль и осмотр каждой единицы выпуска предъявляют разные требования к ресурсам. Например, на линии контроля гаек и болтов для автопрома нужно было проверять 150 деталей в минуту. Компьютерное зрение использовали для поиска царапин, вмятин, трещин и загрязнений на их поверхности.
При этом проверка всей продукции не гарантирует, что система найдет каждый дефект. Её нужно настроить и протестировать с учетом условий производства и критериев брака. И компьютерное зрение — лишь один из способов обеспечить качество.
Когда компьютерное зрение не лучший выбор
Сначала стоит проверить, можно ли предотвратить саму ошибку. Если изменить конструкцию так, чтобы две детали соединялись только правильным способом, можно предотвратить ошибку сборки. Такой подход называют защитой от ошибок, или poka-yoke.
Для простого подсчета коробок, проходящих по линии, также не обязательно применять искусственный интеллект. Эту задачу могут решать датчики — более дешевый и подходящий для нее инструмент.
Компьютерное зрение на основе ИИ имеет смысл рассматривать для более сложных визуальных проверок: когда нужно распознать дефект поверхности, учесть несколько признаков или отличить допустимое отклонение от недопустимого.
Сложнее обосновать внедрение при небольшом объеме и большом разнообразии продукции. Пример — производство электрических шкафов: 500 изделий в год при 250 вариантах исполнения. Подготовка и тестирование системы здесь усложняются, поскольку отдельные варианты повторяются редко.
Это не означает, что при малом выпуске компьютерное зрение неприменимо. Если один пропущенный дефект обходится компании дорого, контроль может быть оправдан и при небольшом объеме. Чтобы оценить, стоит ли внедрять систему, нужно сравнить затраты и ожидаемую экономию.
Как оценить экономику внедрения
Начать расчет можно со сравнения стоимости ручного контроля и проверки с помощью компьютерного зрения. Такой расчет проще сделать, если сотрудники занимаются только визуальной проверкой, а объем выпуска достаточно большой.
Но расходы на контроль — лишь часть картины. Для более полного обоснования стоит учитывать стоимость брака, доработок, обработки претензий и возвратов продукции. Например, дефект окраски автомобиля может приводить к возврату и значительным логистическим затратам.
Цена пропущенного отклонения иногда связана с повреждением оборудования. Пример: на линии подготовки бутылок к переработке работали шесть инспекторов, но они не заметили крупную металлическую деталь. Она попала в измельчитель, после чего машина стоимостью в миллионы долларов сломалась. По оценке компании, одной из вероятных причин пропуска была монотонность работы.
На практике сроки окупаемости начинаются примерно с полугода. При большом объеме и выделенном ручном контроле они нередко составляли меньше года. Но это наблюдение по конкретным задачам, а не гарантированный результата для любого предприятия. Экономическое обоснование нужно строить на собственных затратах и ожидаемом эффекте выбранного решения.
Пример расчета: из чего складывается экономия
Рассмотрим иллюстративный сценарий с текущими затратами на качество $21 000 в месяц. В нем эффект внедрения рассчитан исходя из ожидаемого сокращения отдельных расходов.
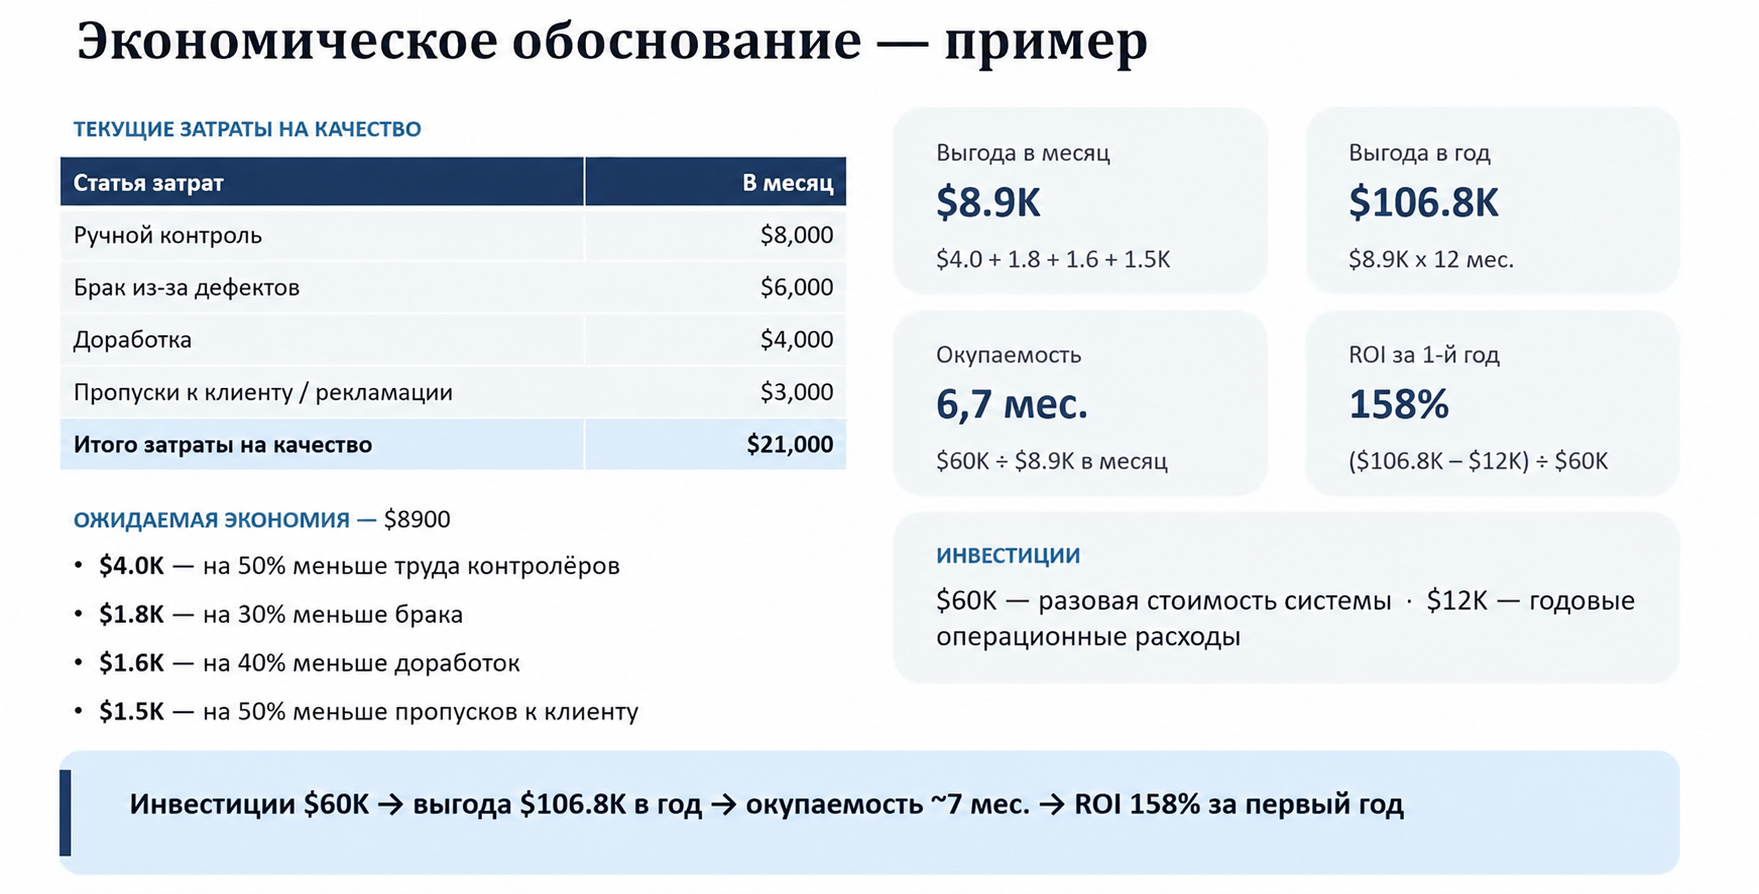
При этих предпосылках ожидаемая экономия составляет $106 800 в год. Разовая стоимость системы — $60 000, годовые операционные расходы — $12 000.
Показатель, обозначенный в примере как ROI за первый год, составляет 158%: ($106 800 − $12 000) / $60 000. По этой формуле годовая экономия после операционных расходов составляет 158% первоначальных инвестиций. Это не означает, что после возмещения стоимости системы предприятие дополнительно получит 158% от вложенной суммы.
Это ожидаемый эффект, а не результат завершенного проекта. В расчете заложены сокращение затрат на ручной контроль и снижение брака, доработок и пропусков к клиенту. Чтобы добиться этих улучшений, важно обеспечить стабильные условия проверки.
Почему условия съемки влияют на результат
У системы компьютерного зрения три основные составляющие: камера, вычислительное устройство для обработки изображений и программное обеспечение. Конкретное оборудование выбирают под задачу производства.
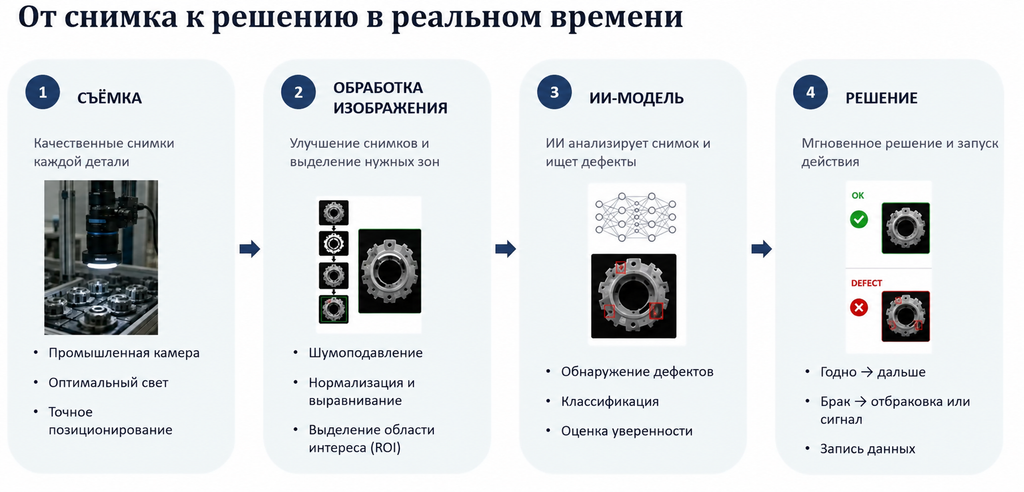
Обработка может выполняться непосредственно на линии, без передачи данных в облако. В такой конфигурации работа системы не требует подключения к интернету.
Однако важны не только камера и модель. Нужно обращать внимание на контролируемое освещение и положение изделия. Естественный свет меняется в течение дня, поэтому для повторяемой съемки лучше использовать искусственное освещение. По возможности стоит сохранять одинаковое расстояние от объекта до камеры.
Модели на основе ИИ нередко лучше приспосабливаются к изменению условий, чем системы с заранее заданными правилами. Но это не отменяет подготовки процесса. Чем стабильнее съемка, тем проще внедрение и получение устойчивого результата. Испытания следует проводить в условиях, в которых система будет работать, с учетом изменения света и других параметров производственной среды.
Отдельные задачи требуют специальных камер. Например, при сортировке сырья материал не всегда можно определить по обычной фотографии. Возможности проверки здесь зависят и от выбранного оборудования.
Обнаружение дефекта должно запускать действие
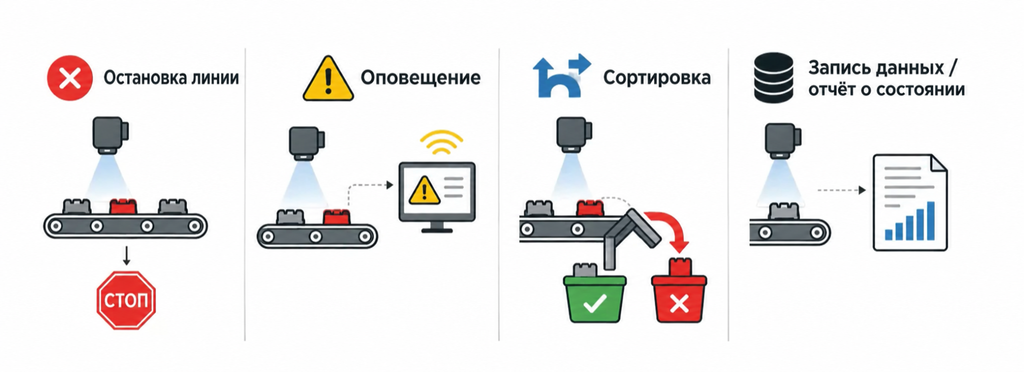
После обработки изображения система может указать найденный дефект, классифицировать его и сохранить результат проверки. Но предприятию нужно определить, что происходит дальше.
Возможны разные сценарии:
- остановка линии, чтобы сотрудник подошел и принял решение;
- уведомление инспектора о найденном отклонении;
- автоматическое отделение забракованной продукции;
- формирование отчета по изделию для дальнейшей проверки или доработки.
Полностью заменять человека требуется не всегда. Компьютерное зрение может помогать инспектору: указывать на участок с дефектом и оставлять за ним окончательное решение.
Еще один вариант — направлять на ручную проверку случаи, в которых модель недостаточно уверена. Например, можно задать правило: при уровне уверенности ниже 60% изделие проверяет сотрудник. Это иллюстрация возможной настройки, а не универсальный порог для производства.
В задачах с особенно строгими требованиями к качеству применяется и более осторожная отбраковка. Тогда система может отклонять больше изделий, чем действительно имеют дефект, чтобы снизить риск его пропуска. Такой подход требует понимать, как предприятие будет проверять отсортированную продукцию.
От контроля продукции к предупреждению брака
Компьютерное зрение можно направить на инструмент, которым изготавливается изделие. В одном из практических примеров проверялось состояние инструментальной вставки: появление дефектов должно было запускать ее замену до того, как она начнет производить брак.
Так меняется точка контроля. Вместо проверки только готовой детали предприятие наблюдает за возможной причиной будущего дефекта.
При этом выявление брака и анализ его причин — разные задачи. Компании часто сначала автоматизируют обнаружение, а затем хотят понять, почему возникают дефекты. Система может сохранять данные о результатах проверок, количестве и типах отклонений. Для дальнейшего анализа эти данные используют сотрудники, занимающиеся улучшением производственных процессов.
Как ограничить первый пилот
Хороший вариант — начинать с одной линии, одного продукта и заранее описанных дефектов. На первом этапе достаточно проверить, распознает ли система нужные отклонения и выдает ли уведомление. Полную автоматизацию сортировки можно рассматривать после этого.
Сложности внедрения часто связаны с недооценкой масштаба задачи и расширением требований в процессе. Компании хотят обнаруживать дополнительные дефекты или усложняют правила проверки, и для выполнения проекта требуется больше времени.
Поэтому последовательность работы выглядит так:
- Определить проблему. Какие дефекты нужно находить, сколько стоит их пропуск и требуется ли заменить ручной контроль или дополнить его.
- Проверить выбор технологии. Подходит ли компьютерное зрение или задачу лучше решать изменением конструкции либо датчиком.
- Ограничить пилот. Выбрать линию и продукт, описать дефекты и действие при обнаружении.
- Протестировать и настроить модель. Проверить результаты на производстве, уточнить допустимые отклонения и категории брака.
- Решить вопрос масштабирования. После успешного пилота расширять применение и продолжать следить за результатами модели.
Единого срока внедрения нет. Например, простая проверка наличия пятен в прачечной может занимать меньше недели. Более сложные требования к классификации и автоматизации увеличивают срок до нескольких недель или месяцев. Масштабная автоматизация проверки качества автомобиля, включающая многочисленные измерения, может занимать около полугода. Но и после запуска модель может потребовать настройки — например, при изменении критериев качества.
Кто отвечает за систему после запуска
У системы должен быть внутренний владелец, который следит за ее работой и отвечает за обновление модели. Предварительно обученные модели в некоторых задачах позволяют начать без большой базы собственных изображений. Для специфических дефектов может потребоваться дообучение на примерах, в том числе на искусственно созданных изображениях.
Объем настройки зависит от дефектов и критериев приемки: готовая модель не гарантирует запуск без подготовки на любом производстве.
При изменении требований систему нужно адаптировать. Здесь та же логика, что и при обучении инспектора: если изменились правила проверки, новые правила необходимо передать тому, кто выполняет контроль.
На практике внутренним владельцем может быть производственное или технологическое подразделение, а также инженер, отвечающий за процессы и используемые технологии. После запуска нужно отслеживать результаты работы модели и при необходимости корректировать ее.
После автоматизации меняется и работа сотрудников. Вместо осмотра каждой детали они могут выполнять другие задачи и проверять продукцию, когда система сообщает о возможном дефекте. Отношение к изменениям зависит от того, как предприятие организует переход и объяснит людям их новые задачи.
После автоматизации предприятие получает возможность видеть дефекты и реагировать на них по единым правилам. Следующий вопрос сложнее: кто изменит процесс, если проверки снова и снова выявляют один и тот же брак?
Примечание редакции
Примечание редакции
Данная статья подготовлена компанией B2B Events. Анализ и выводы отражают нашу интерпретацию и позицию спикера и не обязательно соответствуют точке зрения отдельных участников или их организаций.
Для анализа материалов дискуссии, структурирования информации и подготовки статьи использовались инструменты искусственного интеллекта. Окончательный текст прошел редакционную проверку, и редакционная команда B2B Events несет ответственность за его содержание и публикацию.
Аллокация расходов как корпоративный договор: почему консенсус важнее формул
Почему даже экономически обоснованная модель аллокации расходов нередко становится источником конфликтов между подразделениями? Георгий Земитан предлагает рассматривать методологию распределения затрат не только как финансовый инструмент, но и как корпоративный договор, который требует согласования интересов бизнеса, сервисных функций и финансовой службы.
Стоимость финансирования: почему низкой ставки недостаточно
Компании и банки ищут способы снизить стоимость финансирования, чтобы продолжать инвестиции и сохранять рентабельность. Но низкая ставка не гарантирует экономии: курс может вырасти, а клиентские средства — уйти до возврата долгосрочных вложений. Как выбрать источник финансирования с учетом этих рисков? Когда стоит сочетать разные валюты и инструменты? И как сохранить возможность заменить привлеченные средства, если […]